




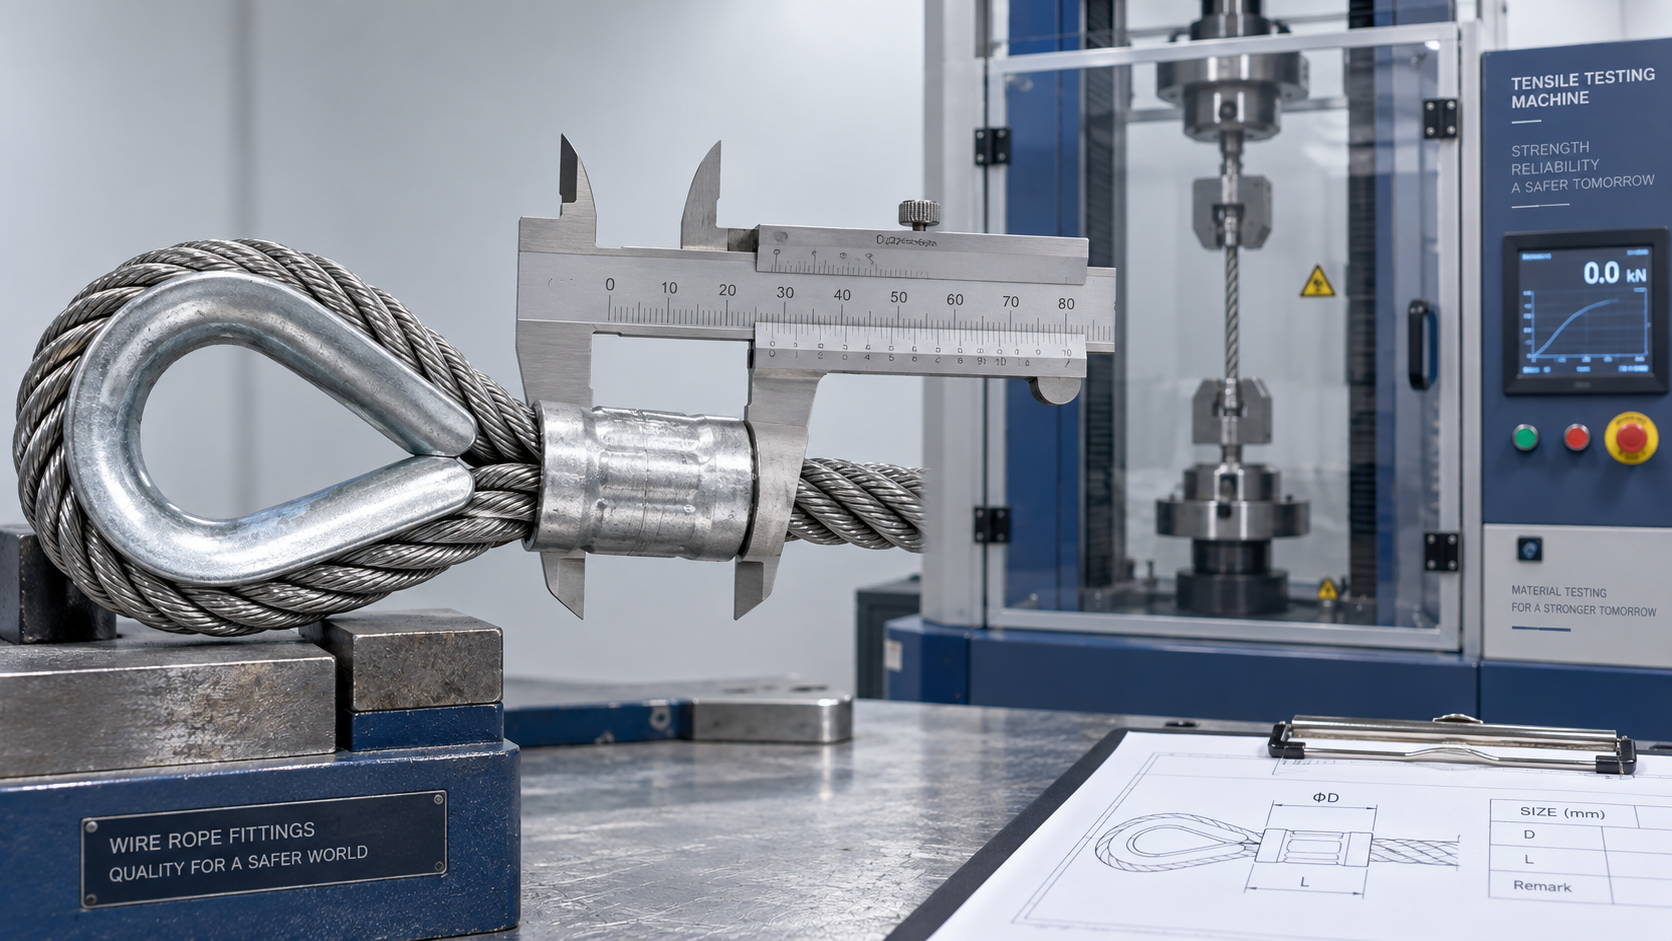
Опрессованная оконцовка стального каната может поставляться с гладкой втулкой и сертификатом контрольного испытания, но при этом оставаться непригодной для грузоподъёмной сборки. Неправильная конструкция каната, неподтверждённый размер втулки или отсутствие записей о размерах могут привести к несоответствию требованиям при приёмке. Внешний вид сам по себе не подтверждает прочность оконцовки, а успешное контрольное испытание не устраняет несовместимость каната и концевого элемента.
Решение о выпуске должно основываться на подтверждённой совместимости, соответствии готовых размеров требованиям, приемлемом качестве изготовления и прослеживаемых записях. Если требуется контрольное испытание, его нагрузка, продолжительность, схема проведения и критерии приёмки должны определяться применимым стандартом и утверждённой спецификацией сборки, а не универсальным коэффициентом. При входном контроле установите эти требования до принятия решения о допуске сборки к эксплуатации.
Определите требования, применимые к оконцовке
Термин «опрессованная оконцовка» может обозначать петлю, закреплённую втулкой, механически обжатый концевой элемент или другой прессованный фитинг. Это разные конструкции, которые нельзя считать взаимозаменяемыми. До установления критериев приёмки в плане контроля необходимо определить тип оконцовки, спецификацию каната, предполагаемые условия эксплуатации и применимые требования.
Для европейских спецификаций EN 13411-3 распространяется на втулки и их крепление, а EN 13411-8 — на обжимные концевые элементы и их опрессовку. EN 13414-1 также может применяться к стальным канатным стропам общего назначения. В спецификациях подъёмного оборудования на основе ASME требования к стропам приведены в B30.9. Проверьте применимую редакцию, область действия и требования договора, не объединяя отдельные положения из разных систем.
Соответствие каната стандарту само по себе не подтверждает соответствие готовой оконцовки. Аналогично, общий сертификат системы качества или заявление о соответствии не доказывают, что конкретный строп соответствует требуемому пределу рабочей нагрузки. Запросите документы, относящиеся к конкретной сборке и связанные с её идентификационными данными.
Перед измерением опрессовки проверьте совместимость каната и фитинга
Первая проверка при приёмке — идентификация. Сверьте диаметр, конструкцию, класс прочности, материал и тип сердечника каната с утверждённым чертежом и инструкциями изготовителя фитинга. Не следует считать фитинг, предназначенный для каната одной конструкции или класса прочности, подходящим для другого только потому, что канат помещается внутри него.
- Выбор фитинга: проверьте обозначение, материал и размер фитинга, а также допустимый диапазон диаметров каната. Если предусмотрено, сверьте идентификационные данные партии.
- Геометрия сборки: проверьте размер петли, посадку коуша, ориентацию концевого элемента и длину ввода или обратного конца в соответствии с утверждённой конструкцией.
- Обработка покрытия: выясните, требуется ли удалить покрытие в зоне захвата. Не считайте, что обжатие через пластиковую оболочку обеспечивает квалифицированное соединение.
- Совместимость процесса: проверьте утверждённый комплект матриц, последовательность прессования и настройки либо средства контроля оборудования. Одна лишь производительность пресса не подтверждает правильность опрессовки.
Для сборок из нержавеющей стали коррозионная стойкость также зависит от материала фитинга и условий воздействия. Канат из нержавеющей стали не исключает щелевую коррозию или гальванические эффекты в месте соединения. Поэтому для эксплуатации в морской среде необходимы как механическая совместимость, так и подходящее сочетание материалов.
Готовые размеры и видимые дефекты: отдельные проверки приёмки
Измеряйте готовую опрессовку калиброванными приборами или специальными калибрами, предусмотренными системой фитинга. Выполняйте измерения в заданных точках и направлениях: одно измерение в наиболее доступном месте может не выявить неравномерное обжатие. Записывайте фактические результаты и сравнивайте их с утверждёнными допусками, а не ограничивайтесь отметкой «размеры проверены».
Универсального значения готового диаметра или процента обжатия для всех втулок и концевых элементов не существует. Недостаточное обжатие может привести к смещению, а чрезмерное или неравномерное — к повреждению фитинга или каната. Оба дефекта бывает трудно оценить визуально.
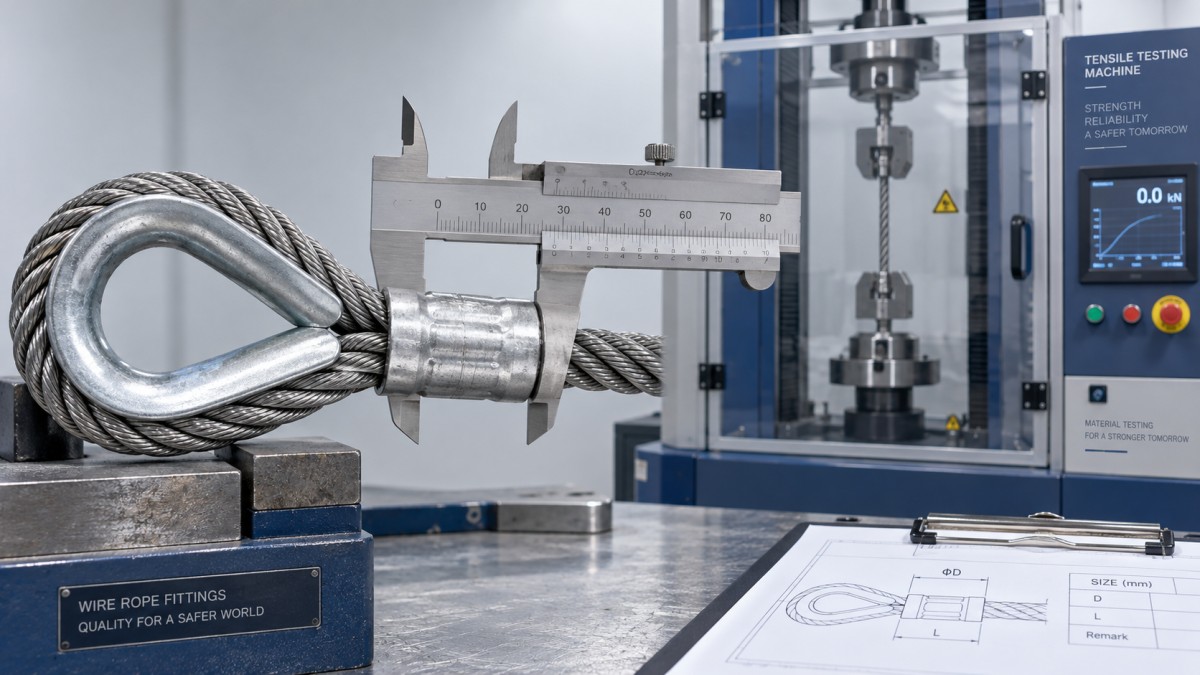
Следы матриц или линии разъёма могут быть нормальными для квалифицированного процесса; трещины и значительная деформация к таким следам не относятся. Руководствуйтесь документированными критериями приёмки, не считая безвредной любую линию на поверхности или дефектом любую отметину от инструмента. Не шлифуйте, не обжимайте повторно и иным образом не изменяйте сомнительную оконцовку без утверждённой процедуры.
Преобразуйте требование к контрольному испытанию в регламент испытаний
Контрольное испытание подтверждает, что испытуемая сборка выдержала заданную нагрузку в заданных условиях. Оно не устанавливает предельную разрывную прочность, усталостный ресурс или пригодность для любых условий эксплуатации. Разрушающие типовые или квалификационные испытания служат другой цели и могут потребоваться для подтверждения пригодности системы оконцовки.
Перед испытанием определите, требуют ли применимые нормы испытаний каждой сборки, выборочного контроля, квалификационных испытаний или другого способа проверки. Если требуется индивидуальное контрольное испытание, сертификат на представительную выборку не является его заменой.
- Определите основу расчёта нагрузки. Установите, рассчитывается ли заданная испытательная нагрузка на основе предела рабочей нагрузки, номинальной грузоподъёмности, минимального разрывного усилия или другого определённого значения. Укажите требуемый коэффициент и расчётную нагрузку.
- Задайте схему испытания. Определите нагружаемые компоненты, направление нагрузки, оснастку и соответствующую геометрию. Для многоветвевых стропов уточните, как должны проверяться отдельные ветви и сборка в целом.
- Контролируйте приложение нагрузки и её выдержку. Соблюдайте требуемую скорость нагружения и время выдержки, используя калиброванные средства измерения нагрузки и оборудование достаточной грузоподъёмности.
- Заранее установите критерии приёмки. Определите допустимую усадку элементов и недопустимые проскальзывание, деформацию, растрескивание, повреждение проволок и другие изменения.
- Проведите осмотр после снятия нагрузки. При необходимости сравните контрольные метки и размеры, осмотрите обе оконцовки и задокументируйте результат.
Испытания требуют контролируемой опасной зоны и подходящих ограждений, поскольку запасённая энергия при разрушении компонента может вызвать его резкое перемещение. Персонал не должен приближаться к нагруженной сборке для измерения размеров или проверки предполагаемого дефекта.
Не увеличивайте контрольную нагрузку, чтобы компенсировать отсутствие производственных записей. Чрезмерная или неправильно приложенная нагрузка может повредить сборку, соответствующую требованиям. При отсутствии документации сборку следует задержать и направить на техническую оценку, а не подвергать импровизированному испытанию с перегрузкой.
Применяйте те же меры контроля к гибкому канату из нержавеющей стали
Гибкий канат, например трос из нержавеющей стали конструкции 7x19, 0.8-14mm, для рыболовной промышленности, может применяться там, где важны гибкость при изгибе и коррозионная стойкость. Указанный диапазон диаметров составляет 0.8–14 mm; доступны варианты из материалов 201, 304, 316 и 316L. Эти варианты всё равно необходимо проверять на соответствие области применения и системе оконцовки.
Указанные стандарты на канат — GB/T 9944-2002 и EN 12385-4 — следует проверить на применимость и подтвердить документацией на поставленный канат. Сами по себе они не подтверждают соответствие прессованного стропа и не устанавливают его предел рабочей нагрузки. Запросите подтверждённое минимальное разрывное усилие для заказанных диаметра и класса прочности, а также подтверждённый коэффициент прочности оконцовки и применимый коэффициент проектирования.
Если указанные в каталоге значения разрывного усилия противоречат друг другу или зависимости между классами прочности выглядят несогласованными, устраните это несоответствие до утверждения грузоподъёмности сборки. Не выбирайте удобное значение и не переносите рейтинг с близкого диаметра.
В документах для выпуска должна быть идентифицирована конкретная сборка
В комплекте документов для приёмки идентификационные данные сборки должны быть связаны со спецификациями каната и фитинга, утверждённым чертежом, соответствующими записями о материале или партии, результатами контроля размеров и данными о производственном контроле. Если проводится контрольное испытание, сохраняйте дату испытания, заданную и фактически достигнутую нагрузку, время выдержки, идентификационные данные оборудования, сведения о его калибровке, результаты осмотра после испытания и разрешение на выпуск.
В сертификате с единственной отметкой «испытано» не указаны важные сведения. Задержите выпуск сборки, если её идентификацию, основание для испытания или результаты приёмки невозможно подтвердить. Для оборудования, уже находящегося в эксплуатации, производственная приёмка не заменяет периодический осмотр: новое проскальзывание, трещины, коррозия или повреждение каната у выхода из фитинга требуют вывода из эксплуатации до оценки по применимым критериям.
Навигация
Отправьте нам сообщение

Shandong Faster Technology Co., Ltd. является профессиональным производителем стальных канатов.
Свяжитесь с нами
*Мы уважаем вашу конфиденциальность, и вся информация находится под защитой.